不锈钢制品加工:材料选型、成形精度与表面处理的工艺控制
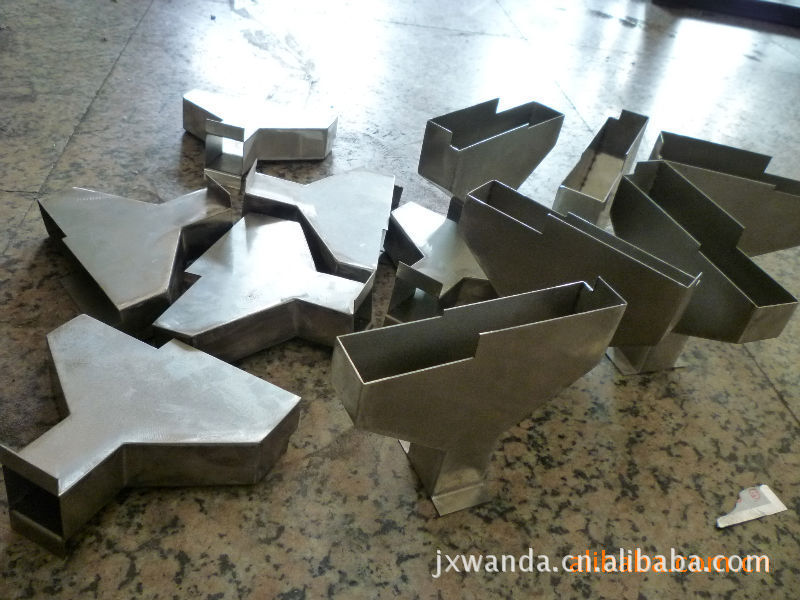
据中国特钢企业协会不锈钢分会统计,2023年我国不锈钢粗钢产量约3600万吨,占全球总产量六成以上,其中300系占比接近一半。庞大的原料供给并不自动等于加工能力优势——在食品机械、制药装备、环保设备、轨道交通等下游领域,真正决定成品合格率和交付周期的,往往不是材料本身,而是加工环节中一系列可以被量化的工艺控制点。
一、材料选型:304与316L的边界在哪里
不少采购方在询价时习惯统一指定304,但从实际服役环境看,这种"一刀切"存在隐患。304在常温大气和多数淡水介质中表现稳定,一旦接触含氯离子环境——沿海厂区、含盐工艺水、含氯消毒剂清洗场景——就容易出现点蚀和应力腐蚀开裂。316L因添加2%—3%的钼元素,耐点蚀当量指数(PREN)约为24,明显高于304的约18,因此制药、乳制品、饮料灌装等对洁净度和耐蚀性要求较高的行业普遍采用316L。
此外,食品接触类金属制品需符合GB 4806.9对重金属迁移限量的要求,材料的镍、铬含量和表面状态都会影响检测结果,选型阶段就应把标准纳入考量。
二、激光切割与钣金成形:公差是装配的隐形门槛
光纤激光切割是当前不锈钢下料的主流方式,对0.5—25mm厚度区间的板材,切口尺寸公差通常可控制在±0.1mm以内,薄板(≤3mm)稳定在±0.05mm并不罕见。相比之下,折弯环节的公差更容易被忽视:角度公差一般在±0.5°,折弯长度公差约±0.2mm,一旦展开料计算出现1mm偏差,多个零件的累积误差就可能导致整机装配失败。
对于批量稳定、形状固定的中小型零件,五金冲压件在效率和一致性上更具优势,模具一次投入后单件成本可下降30%以上;而金属结构件、大型设备机架这类单件或小批量产品,则更适合激光切割加折弯焊接的柔性路线。两类工艺并非替代关系,而是依据批量与复杂度分工。
三、焊接与表面处理:决定洁净度与使用寿命
不锈钢焊缝是腐蚀的薄弱环节。氩弧焊需控制热输入以避免晶间腐蚀,激光焊则适合薄板的高速度、低变形连接。焊后必须进行打磨、钝化处理,恢复焊缝区的富铬钝化膜。表面处理方式的选择直接对应不同的使用场景:
- 拉丝处理:表面粗糙度约Ra 0.4—0.8μm,用于装饰性外壳、电梯面板;
- 镜面抛光:Ra可低至0.05μm,多用于高端装饰与展示件;
- 电解抛光:Ra≤0.2μm,同时形成均匀富铬层,耐蚀性提升明显,是制药GMP洁净车间管道和罐体的常规选择。
对于卫生级设备,行业普遍要求接触面Ra≤0.4μm且无死角、无缝隙,这需要加工方从设计阶段就介入,而非事后返工。
四、产业集群下的配套逻辑
佛山地处珠三角腹地,周边聚集了家电、食品饮料、陶瓷、环保装备等大量下游制造企业,这催生了一批以金属制品定制为核心业务的不锈钢制品厂。就近配套的价值不只体现在物流成本上,更在于图纸沟通、打样验证、批量交付之间的响应速度。宏盛丰金属立足佛山金属制品加工领域,覆盖激光切割加工、钣金加工、五金冲压件到金属件表面处理的全流程环节,服务对象既有单件非标件定制,也有金属制品批发级别的批量供货需求。
从工艺角度看,不锈钢制品加工的竞争最终落在细节控制上:材料是否选对、公差是否稳定、焊缝是否处理到位。这三个问题的答案,决定了产品在客户产线上能用三年还是十年。